


Características técnicas y aplicaciones en reparación
La evolución en el diseño de las carrocerías de los automóviles actuales está estrechamente ligada a la reducción del peso estructural y al aumento de la seguridad pasiva. Para alcanzar estos objetivos, los fabricantes han sustituido el acero convencional por una combinación compleja de materiales que incluye aceros de ultra alta resistencia, aleaciones de aluminio y en algunos casos composites
Esta arquitectura multimaterial plantea un reto geométrico y metalúrgico ya que la soldadura por puntos de resistencia tradicional pierde eficacia ante materiales disímiles. En este escenario, las tecnologías de unión en frío, y muy especialmente los sistemas de remachado se han consolidado como la solución estándar tanto en las líneas de montaje como en los manuales de reparación de los fabricantes. El remachado no solo preserva los recubrimientos anticorrosivos originales al eliminar la zona afectada térmicamente, sino que en combinación con el adhesivo garantiza la transferencia homogénea de esfuerzos en la estructura del vehículo.
En este artículo se describen las principales características de remachado en carrocerías de automóvil, así como la clasificación técnica de los sistemas de fijación actuales.
La arquitectura multimaterial de los vehículos actuales
limita el uso de soldaduras tradicionales, consolidando al remachado en frío como la solución estándar en fábrica y posventa
Generalidades
El remachado destaca frente a los procesos térmicos tradicionales porque permite la unión directa de acero, aluminio y polímeros sin limitaciones metalúrgicas. Al ser un proceso en frío, suprime la zona afectada térmicamente, lo que evita tensiones residuales o deformaciones y mantiene intacta la protección anticorrosiva de zinc de las chapas. Además, este método garantiza la consistencia del proceso mediante la monitorización electrónica de la fuerza y el desplazamiento Finalmente, fomenta la sostenibilidad laboral al eliminar por completo la producción de humos tóxicos, radiaciones lumínicas y proyecciones de chispas en el entorno de trabajo.
En las zonas de carga estructural de la automoción, el remachado se integra sistemáticamente con adhesivos de última generación mediante el proceso híbrido Rivet-Bonding, aplicando el adhesivo entre las pestañas de contacto antes de fijar los remaches para lograr beneficios sinérgicos clave.
Esta combinación distribuye las tensiones de manera uniforme por toda la superficie, incrementa drásticamente la rigidez torsional de la carrocería y proporciona un sellado hermético contra el agua y la humedad. Asimismo, el adhesivo actúa como una barrera dieléctrica continua entre metales disímiles como el acero y el aluminio, neutralizando la corrosión galvánica; un riesgo que en las uniones de aluminio se combate además mediante tratamientos químicos superficiales en los remaches que ofrecen protección anódica activa para evitar la degradación de la unión.
Clasificación de remaches ciegos
Estos remaches se pueden clasificar bajo dos criterios principales: la geometría de su cabeza y su comportamiento de deformación posterior.
- Clasificación por geometría de la cabeza · Lado visto


Cabeza alomada. Es la configuración convencional que ofrece una retención estándar.


Ala ancha. Incrementa la superficie de contacto para materiales propensos a la deformación.


Cabeza avellanada. La unión requiere un mecanizado previo, para que la fijación quede perfectamente enrasada con la superficie exterior, optimizando la aerodinámica o el acoplamiento de piezas adyacentes.
- Clasificación por deformación lado interior o ciego


Remache tipo Flor o Trébol. Incorpora ranuras longitudinales que, al traccionar el vástago, abren el cuerpo en pétalos para repartir la carga y evitar desgarros. Está especialmente indicado para unir plásticos, composites, fibra de vidrio y parachoques a estructuras metálicas, ofreciendo una fijación segura sobre materiales de baja resistencia.


Remache Multigrip (Multiespesor). Diseñado para ofrecer un amplio rango de sujeción, este remache adapta su deformación al espesor del conjunto de materiales. Su cuerpo, con ranuras o espesores variables, colapsa progresivamente al traccionar el vástago, formando un bulbo de cierre que mantiene una fuerza constante y permite fijar distintos espesores con una única referencia.
Clasificación de los sistemas de remachado en automoción
- Con acceso por ambos lados
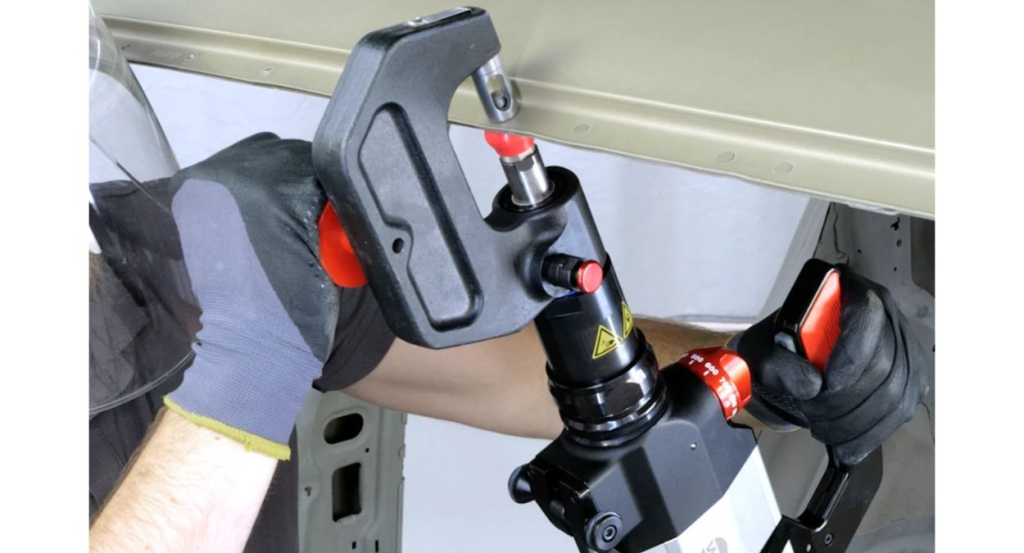
En los sistemas de remachado con acceso por ambos lados, se requiere que la remachadora de pinza en C tenga acceso simultáneo a la cara superior e inferior de las piezas para ejercer la presión de cierre contra una matriz.


Remache autoperforante (SPR – Self-Piercing Riveting) Es el sistema estándar para unir estructuras con alto contenido de aluminio. El remache perfora la chapa superior y se expande en la inferior sin atravesarla, garantizando la estanqueidad. Se utiliza tanto en fabricación automatizada como en reparaciones estructurales homologadas de alta resistencia, así como en uniones de piezas de aluminio.


Remache hueco de deformación radial (FFR – Flow Form Rivet) Este sistema requiere un taladrado o punzonado previo. El remache se deforma por compresión hasta rellenar el orificio y crear un cierre mecánico de alta resistencia. Precisa acceso por ambas caras y se emplea en zonas estructurales sometidas a elevados esfuerzos dinámicos y de torsión.


Remache macizo (Solid Rivet) Este remache requiere un taladro previo y acceso por ambas caras. Su deformación plástica crea una segunda cabeza de cierre, proporcionando una unión rígida y resistente a vibraciones. Se utiliza en ensamblajes estructurales y reparaciones de componentes de aluminio extruido o fundido.
- Con acceso por único lado
Remache ciego (Blind Rivets) Aunque los remaches ciegos convencionales son el sistema más común y polivalente en el taller multimarca, las variantes estructurales (tipo Monobolt) están diseñadas específicamente para aplicaciones de alta resistencia. Requieren un taladro previo y funcionan mediante la tracción del vástago, que expande el remache y refuerza la unión. Su principal ventaja es que solo precisan acceso por una cara, por lo que se emplean en paneles exteriores y zonas cerradas de la carrocería. Dentro de esta categoría destacan sistemas de alta resistencia como Monobolt, AVbolt o Huckbom, cuyo vástago queda bloqueado mecánicamente para garantizar un anclaje muy resistente. También existen remaches estancos, que aseguran la hermeticidad frente a fluidos y corrosión. Los remaches ciegos más comunes en la industria son los de tipo no estructural (conocidos comercialmente como remaches Pop o de clavo). Se emplean principalmente para la unión de componentes periféricos, materiales blandos o chapas de espesor reducido.
Tuercas remachables
Las tuercas remachables requieren de un orificio previo y permiten disponer de una tuerca interior en la que posteriormente se podrá atornillar un tornillo aun sin disponer de acceso por ambos lados.
El mecanismo consiste en un inserto tubular con rosca interior; la remachadora tracciona axialmente de un mandril roscado, lo que hace colapsar una sección deformable del cuerpo de la tuerca contra la cara interna de la chapa. Su característica principal es que proporcionan un punto de rosca métrica rígido, seguro y desmontable en componentes de bajo espesor donde un roscado directo sería inviable. En el taller de carrocería, su aplicación principal se centra en el montaje de componentes periféricos, pasos de rueda, soportes de cableado y fijaciones del chasis que requieran intervenciones de mantenimiento posterior.
Conclusión
El remachado se ha consolidado como un pilar clave en la automoción multimaterial actual. Al eliminar el factor térmico en las uniones, esta tecnología protege la resistencia estructural del vehículo y neutraliza la corrosión de manera eficaz. Su aplicación en el taller exige una selección precisa del componente, guiada siempre por los manuales técnicos oficiales del fabricante.
